

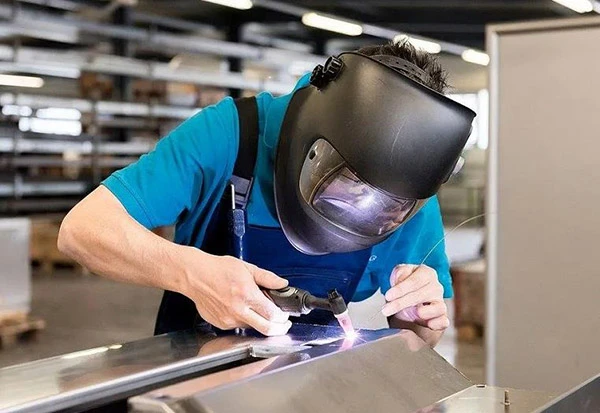
Конструктивни делови од танких плоча се углавном односе на структурне делове формиране заваривањем челичних плоча (укључујући плоче од нерђајућег челика, поцинковане плоче и лимове од белог гвожђа) дебљине не веће од 4 мм. Електролучно заваривање је процес неуједначеног брзог загревања и хлађења. Током и након заваривања, заварене компоненте ће бити деформисане. Најосновнији фактори који утичу на деформацију заваривања су топлотна деформација током заваривања и крутост заварених компоненти. Термичка деформација током процеса заваривања је ограничена крутим условима компоненти, а долази до компресивне пластичне деформације која резултира заосталом деформацијом заваривања.
Методе контроле деформације заваривања
1. Мере пројектовања
(1) Изаберите разумну величину завара: повећање величине завара ће повећати деформацију, али премала величина завара ће смањити носивост конструкције, убрзати брзину хлађења завареног споја и повећати тврдоћу топлоте -захваћена зона. Лако је произвести пукотине и друге недостатке, тако да на основу задовољавања носивости конструкције и обезбеђивања квалитета заваривања, најмања величина шава која се може изабрати у процесу треба да буде одабрана према дебљини плоче.
(2) Минимизирајте број завара:
Одговарајуће изаберите дебљину плоче и смањите број ребара, како би се смањила количина корекције завареног шава и деформација након заваривања, као што су структурни делови танких плоча, структура ребрасте плоче може се заменити профилисаном структуром како би се смањио број заварених шавова и спречити или смањити деформацију након заваривања.
(3) Разуман распоред положаја шава заваривања:
Деформација савијања се може смањити ако је завар симетричан у односу на неутралну осу дела завара или ако је завар близу неутралне осе.
(4) Резервисана маргина скупљања:
Уздужна и попречна деформација скупљања завара након заваривања може се контролисати проценом скупљања шава и остављањем маргине скупљања унапред у пројекту.
(5) Резервишите позицију уређаја за заваривање:
Постоји позиција у којој се заваривачки уређај може уградити на конструкцију, тако да се уређај може користити за контролу техничке деформације током процеса заваривања.
2. Метода против деформације
(1) Једнострано чеоно заваривање В-жљебова челичне плоче дебљине 8 ~ 12 мм и реверзна деформација од 1,5 степени током монтаже, готово да нема угаоне деформације након заваривања.
(2) Угаона деформација И-греда је узрокована бочним скупљањем након заваривања, ако су горња и доња покривна плоча претходно пресоване у обрнуту деформацију (пластична деформација) пре заваривања, а затим заварене након монтаже, горња и доња плоча поклопци се могу елиминисати. деформација након заваривања. Међутим, величина обрнуте деформације горње и доње покривне плоче углавном се односи на дебљину и ширину плоче, као и на дебљину мреже и унос топлоте.
(3) Спојеви цеви котлова и контејнера су концентрисани у горњем делу, што ће изазвати деформацију савијања након заваривања. Због тога треба користити принудни противдеформациони стезни уређај и користити редослед трагова симетричног и равномерног загревања. Метода алтернативног заваривања се користи под дејством спољне силе. Еластична анти-деформација је комбинована са разумном секвенцом заваривања загревања, а деформација савијања се у основи може елиминисати након заваривања.
(4) Две главне греде мосне дизалице су кутијасте конструкције састављене од леве и десне мреже и горње и доње покривне плоче. Да би се побољшала крутост греде, у греди су пројектована велика и мала ребра и ова ребра су пројектована. Угаони завари плоча углавном су концентрисани на горњем делу греде, што ће после заваривања изазвати деформацију савијања доњег радијуса. Међутим, технички захтеви за мосне дизалице предвиђају да главни носач након заваривања треба да има одређени степен горњег нагиба. Да би се решила контрадикција између деформације после завара и техничких захтева, често се користи метода префабрикованог нагиба мреже, односно при припреми материјала две траке блока напуштају горњи нагиб.
3. Метода круте фиксације
Пре заваривања, заварени делови су ограничени додатном крутошћу, а заварени делови се не могу слободно деформисати током заваривања.
(1) Приликом заваривања прирубница, фиксирање две прирубнице леђа уз леђа може ефикасно смањити деформацију угла.
(2) Када су лимови спојени, користите утег око страна да бисте спречили таласну деформацију лимова након заваривања.
Након заваривања, када се уклони спољна веза, и даље ће бити мале деформације на завареном споју, али је много мање од оригинала. Ова метода ће створити велики напон заваривања у завару. Користите са опрезом.
4. Изаберите разумну секвенцу заваривања
Редослед заваривања има велики утицај на структуру заваривања. Неправилан редослед заваривања ће утицати на несметан напредак целог процеса. За асиметричне заварене конструктивне делове више пажње треба посветити рационалном распореду наруџбине.
(1) На пример, И-греде могу да заварују две особе у исто време.
(2) Када је распоред рестаурације асиметричан, прво треба заварити страну са мање завара, јер је деформација завара прво велика, а затим се деформација узрокована више завара на другој страни користи за надокнађивање деформације изазване најпре завареним спојевима. , што може у великој мери смањити деформацију укупне структуре.
(3) Приликом заваривања дугих заварених спојева, деформација кроз заваривање је највећа, што је резултат дуготрајног загревања континуалних заварених сучеоних завара. Ако је могуће, континуирано заваривање треба променити у повремено заваривање, што може смањити количину завареног шава и мајке. Материјал се подвргава пластичној деформацији услед повећања загрејане површине.
5. Метода одвођења топлоте
Током заваривања, топлота у зони заваривања се распршује принудним хлађењем (метода хлађења воденим прскањем), приморавајући да се површина грејања у великој мери смањи, како би се постигла сврха смањења деформације.
На пример, метода дисипације топлоте може смањити деформацију заваривања, али није погодна за заваривање делова са високом отврдњавањем.
6. Метода сопствене тежине
Ако горњи део И-греде има више завара од доњег дела, И-греда ће се савити нагоре након заваривања.
На пример, ако се И-греда окрене и два стуба се поставе на два краја, деформација савијања након заваривања може се постепено надокнадити тенденцијом савијања сопствене тежине греде. , кључно је да размак између два стуба мора бити правилно одабран.


